

 NL
Als je één dienst op een handmatig voerstation staat, herhaalt het patroon zich: de operator haalt additief uit een zak, de weegschaal schiet door, een deel wordt teruggeschept en het record staat nog steeds op 25,0 kg. Over acht ingrediënten en drie ploegendiensten heen worden deze kleine correcties in elke batch meetbare variantie. Geautomatiseerd wegen en doseren van ingrediënten vervangt deze mensafhankelijke lus door loadcellen, schroefvormige voeders en programmeerbare bediening die elk onderdeel op een herhaalbaar doel vergrendelt. In dit artikel wordt uitgelegd hoe u het wegen en doseren op een compoundeerlijn met dubbele schroef kunt automatiseren: de weegprincipes, de architectuur van de apparatuur, de selectiecriteria en de implementatiestappen die kostbare fouten voorkomen.
Waarom het wegen en doseren op een menglijn automatiseren
De business case begint met herhaalbaarheid. Een loss-in-weight feeder meet zijn eigen gewichtsverlies in de loop van de tijd en corrigeert de schroefsnelheid in realtime, zodat een verandering in bulkdichtheid de geleverde massa niet langer verandert. Handmatig wegen hangt in plaats daarvan af van de techniek van de operator, de bezinkingstijd van de weegschaal en de schepmethode – allemaal bronnen van willekeurige fouten.
Wat automatisering daadwerkelijk verandert
- Nauwkeurigheid die in de loop van de tijd standhoudt: Bij gravimetrische dosering blijft de afwijking doorgaans binnen ±0,25–0,5% van het instelpunt, terwijl bij handmatige batchweging doorgaans ±2–3% varieert.
- Digitaal receptuurbeheer: doelgewichten, toleranties en voervolgordes worden in de controller opgeslagen; elke batch wordt geregistreerd voor traceerbaarheid en kwaliteitsaudits.
- Schonere en veiligere werking: operators werken uit de buurt van stof en herhaaldelijk tillen; gesloten overdracht vermindert morsen, verontreiniging en materiaalverlies.
- Snellere omschakeling: Het wisselen van recepten is een parameterwijziging op de HMI, geen hermeting met aantekeningen en giswerk.
Hetzelfde principe geldt voor masterbatch, technische kunststoffen, high-fill-systemen en biologisch afbreekbare modificaties: alleen wat wordt gemeten, kan constant worden gehouden.
Volumetrisch of gravimetrisch: bepaal eerst het weegprincipe
De eerste beslissing is niet welk feedermodel, maar welk weegprincipe. Een volumetrische feeder doseert op volume: de snelheid van de schroef bepaalt de output, dus als de bulkdichtheid verschuift – door vocht, segregatie of navulverpakking – verschuift de geleverde massa ook. Een gravimetrische feeder doseert op massa: loadcellen meten voortdurend het gewicht en de controller past de snelheid aan om de massastroom constant te houden. Voor kritische of dure ingrediënten, en voor de meeste continue extrusieprocessen, is gravimetrische verlies-in-gewichtscontrole de referentietechnologie. U kunt er meer over lezen het controleprincipe achter het voeren met gewichtsverlies in onze uitgebreide uitleg.
Gewichtstoename is de batchvorm van hetzelfde idee: materiaal wordt in een vat gevoerd totdat de weegschaal het doel bereikt, en vervolgens afgevoerd. Het is geschikt voor batchmengen, kleine additieven en premixrecepten die een vast gewicht per cyclus nodig hebben. De praktische regel: bij continue extrusie en kritische dosering moet gebruik worden gemaakt van gewichtsverlies; discrete batchrecepten kunnen gewichtstoename gebruiken; niet-kritische materialen met een stabiele bulkdichtheid kunnen volumetrisch worden gedoseerd tegen lagere kosten.
| Type feeder | Weegprincipe | Typische nauwkeurigheid | Meest geschikt voor | Pas op voor |
|---|---|---|---|---|
| Feeder voor gewichtsverlies | Gravimetrisch, continu | ±0,25–0,5% van instelpunt | Poeders, pellets en laaggedoseerde additieven op extrusielijnen | Bijvulcyclus verstoort kortstondig de meting |
| Automatische gewichtsinvoer | Gravimetrisch, batch (gewichtstoename) | ±0,5–1% van doel | Discrete batchrecepten, kleine ingrediënten | Cyclustijd per batch |
| Volumetrische schroeftoevoer | Volumetrisch | ±1–2% van instelpunt | Stabiele materialen met een bulkdichtheid, grove pellets | Veranderingen in dichtheidsdrift leverden massa op |
| Conische (tapse) feeder | Volumetrisch, can be gravimetric | Afhankelijk van de configuratie | Laaggedoseerde additieven en hoogvulsystemen | De conische geometrie moet overeenkomen met de poederstroom |
Vergelijk de twee controlebenaderingen in één oogopslag
Het onderstaande radardiagram vergelijkt de volumetrische en gravimetrische dosering op basis van de vijf criteria die er het meest toe doen op een bereidingslijn. Gravimetrische controle wint aan nauwkeurigheid en geschiktheid voor continue processen, ten koste van hogere initiële investeringen; volumetrische controle blijft aantrekkelijk als de toleranties worden versoepeld.
Hoe echte nauwkeurigheid zich verhoudt
Nauwkeurigheidscijfers hebben betrekking op de maximale afwijking van het instelpunt onder stabiele omstandigheden. De kloof tussen handmatig oefenen en gravimetrische controle is waar het rendement op automatisering vandaan komt.
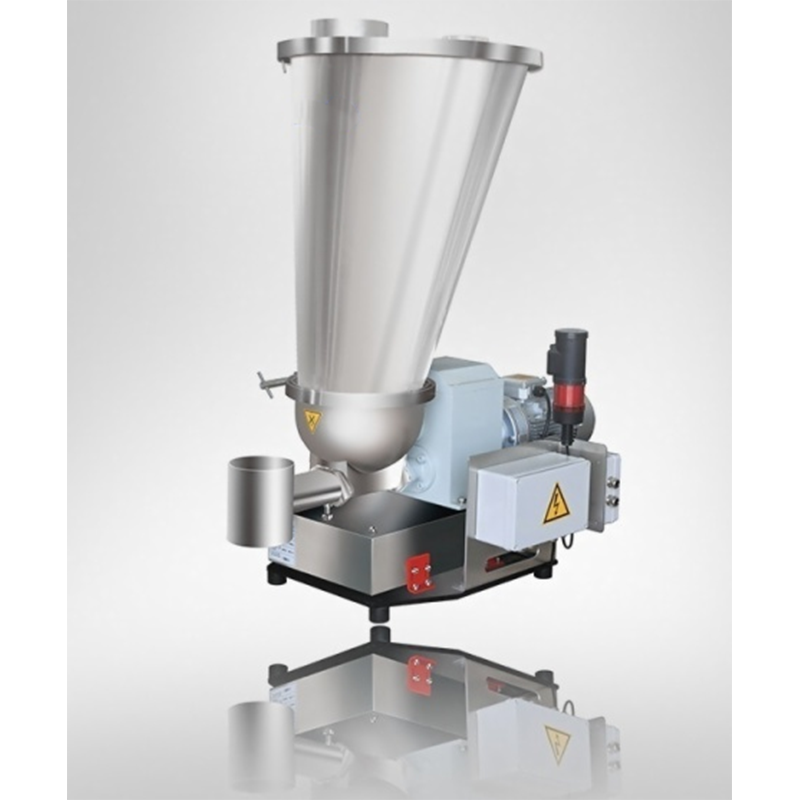 Gravimetrische verlies-in-gewicht-feeder met geïntegreerde bediening Deze oplossing combineert opslag, wegen, transporteren en gesloten dosering voor continue bereidingslijnen. Het is geschikt voor operators die op zoek zijn naar nauwkeurige gravimetrische controle en automatisering om afwijkingen van het instelpunt te verminderen. Bekijk Product →
Anatomie van een geautomatiseerd doseersysteem voor een extrusielijn
Een geautomatiseerd doseerstation is een keten van vier functies: opslag en afvoer, wegen, transporteren naar het proces en controle. Het onderstaande schema toont een typische configuratie op een compoundeerlijn met dubbele schroef: een feeder met verlies in gewicht met trechter en loadcellen die het vat voeden, een zijfeeder voor high-fill poeder en een centrale schakelkast die de recepten en de gesloten-lusdosering uitvoert.
Het materiaal verlaat de trechter en gaat door de invoerschroef; de loadcelmodule rapporteert gewichtsverlies aan de controller; de controller past de schroefsnelheid continu aan; en elke doseergebeurtenis wordt geregistreerd aan de hand van het batchnummer. Dezelfde architectuur schaalt van een enkele feeder naar een volledige menglijn met tien of meer ingrediënten.
Het effect op de processtabiliteit is snel zichtbaar in batchgegevens. In de illustratieve trend hieronder dwaalt een handmatig station af naarmate operators en materiaaleigenschappen veranderen, terwijl de geautomatiseerde lijn een smalle band rond het doelgewicht houdt.
Voor batch-achtige premix- of weeg-en-dump-operaties voert een automatische gewichtsaanvoer een dosering van gewichtstoename uit in een ontvangstvat. Omdat het doelgewicht via de HMI wordt ingevoerd, duren receptwijzigingen slechts enkele seconden en markeert het systeem automatisch elke dosis die buiten de tolerantie valt.
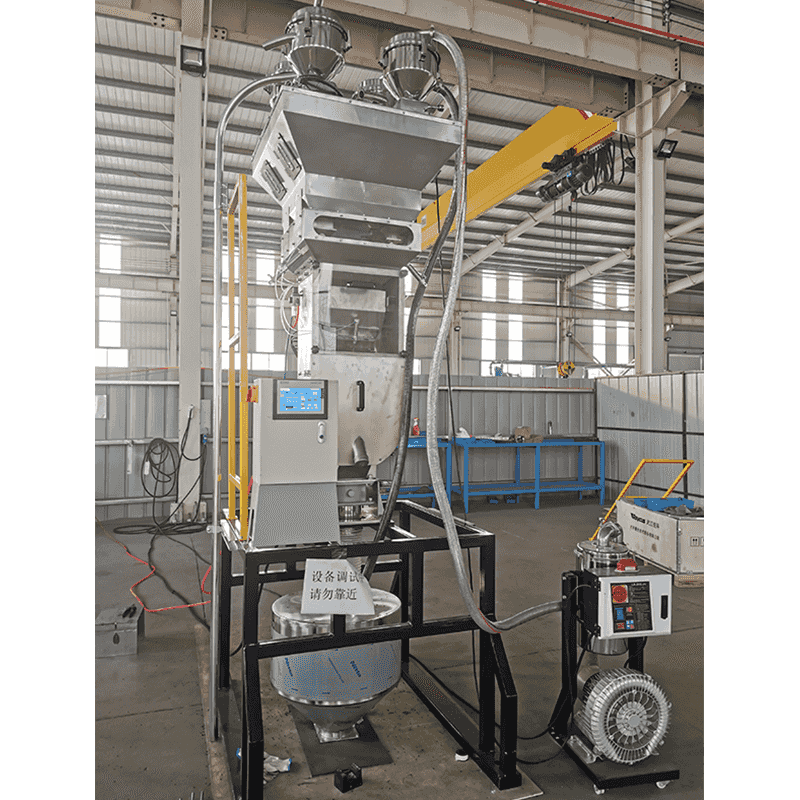 Automatisch batch- en mengsysteem voor gewichtstoename Dit systeem is ontworpen voor batch-premix- of weeg-en-dump-operaties en meet automatisch elk ingrediënt in de mixer. Het vereenvoudigt receptwijzigingen via HMI en signaleert doses die buiten de tolerantie vallen voor een consistente productkwaliteit. Bekijk Product →
Selectiecriteria en veel voorkomende inkoopfouten
De keuze van de feeder wordt bepaald door het poeder, niet door de brochure. Een checklist die het materiaalgedrag en de procesinterface omvat, zal de meeste mislukte installaties voorkomen.
- Materiaaleigenschappen: bulkdichtheid en de variabiliteit, deeltjesgrootte, vloeibaarheid, vocht- en temperatuurlimieten.
- Nauwkeurigheid requirement: definieer de tolerantie op basis van de productspecificatie en vermeld de nauwkeurigheid van de feeder in dezelfde eenheden.
- Bereik voedingssnelheid: de minimale stabiele voedingssnelheid is doorgaans belangrijker dan het maximum; een turndown van 10:1 is een veelvoorkomend doel.
- Strategie bijvullen: Vacuüm-, vijzel- of handmatige vulling moet zo worden ontworpen dat de bijvultijd kort is in verhouding tot het werkvolume van de hopper.
- Reiniging en omschakeling: bij frequente kleur- of materiaalwisselingen bepalen de demontagetijd en contactoppervlakken de bruikbare capaciteit.
- Besturingsinterface: de feeder moet instelpunten, werkelijke snelheid, bijvulstatus en alarmen uitwisselen met de extruder-PLC zonder aangepast protocolwerk.
Waar installaties fout gaan: De meest voorkomende fouten zijn het kiezen van volumetrische controle voor een materiaal waarvan de dichtheid varieert, het monteren van loadcellen waar trillingen van de extruder de weegmodule binnenkomen en het negeren van de bijvuldynamiek - een feeder is slechts zo nauwkeurig als zijn bijvulcyclus.
Het achteraf aanpassen van een bestaande lijn is meestal mogelijk: feeders, loadcellen en een schakelkast kunnen worden toegevoegd zonder de extruder te vervangen. Onze renovatie- en upgradeprojecten dergelijke gevallen systematisch behandelen, van technische kunststoffen tot high-fill masterbatch-lijnen.
Voor verbindingen met 40-80% vulstof (calciumcarbonaat, talk, vlamvertragers of roet) heeft stroomafwaartse zijtoevoer de voorkeur boven toevoeging in de hoofdtrechter. Een zijtoevoer maakt gebruik van een taps toelopende schroef, vaak met onderdrukondersteuning, om poeders met een lage bulkdichtheid in het gedeeltelijk gesmolten polymeer te duwen, waardoor de dispersie wordt verbeterd en de slijtage aan de stroomopwaartse schroefsecties wordt verminderd.
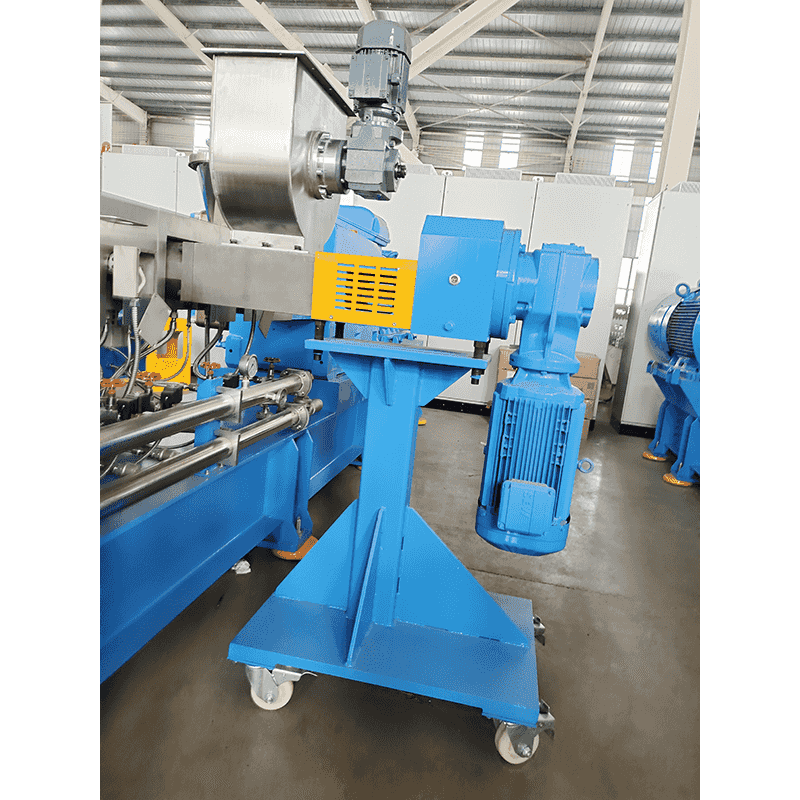 Zijinvoer voor high-fill- en poederverwerking Een zijinvoer met gedwongen invoer die poeders, korte vezels of voorgemengde materialen verwerkt. Het kan gebruik maken van onderdrukpompen om de bulkdichtheid te verhogen, waardoor de efficiëntie wordt verbeterd bij het stroomafwaarts toevoeren van high-fill-verbindingen op dubbelschroefslijnen. Bekijk Product →
Een praktisch implementatietraject
Automatisering hoeft niet in één keer opnieuw te worden opgebouwd. Een gefaseerd traject vermindert het risico en zorgt ervoor dat operators vertrouwen kunnen opbouwen met de nieuwe bedieningselementen.
- Karakteriseer elk materiaal. Meet de bulkdichtheid en de variatie ervan, deeltjesgrootte, vloeibaarheid, vocht- en temperatuurlimieten. Het poedergedrag bepaalt het type feeder, de schroefgeometrie en het ontwerp van de trechter.
- Definieer het nauwkeurigheidsdoel voor elk ingrediënt. Leid het af van de productspecificatie, niet van leveranciersmarketing. Een masterbatch-kleursysteem heeft een nauwere tolerantie nodig dan een goedkoop vulmiddel.
- Selecteer het weegprincipe en de feeder per component. Gewichtsverlies voor continue kritische dosering, gewichtstoename voor batchtoevoegingen, zijinvoer voor stroomafwaartse vuller.
- Plan controle-integratie. Wijs PLC-ingangen en -uitgangen, receptopslag, alarm- en vergrendelingslogica toe met extrudersnelheid, plus datalogging voor batchrapporten.
- Installeren, kalibreren en valideren. Voer een statische gewichtscontrole uit en vervolgens een dynamische test bij minimale en maximale voedingssnelheden. Een goed afgesteld systeem voor gewichtsverlies moet zijn nominale nauwkeurigheid behouden bij een turndown van 10:1.
- Stem het bijvul- en opstartgedrag af. Bijvulniveau, demping en snelheidsherstel bepalen allemaal of nauwkeurigheid wordt bereikt in de productie – en niet alleen in de acceptatietest.
Validatie brengt meestal twee verrassingen aan het licht: de werkelijke variatie in de bulkdichtheid van het binnenkomende materiaal en de mechanische stijfheid die nodig is rond de weegmodule. Door in het begin tijd voor beide te reserveren, worden de meest voorkomende vertragingen bij de inbedrijfstelling vermeden.
Veelgestelde vragen
Een loss-in-weight feeder zit op loadcellen en meet continu het gewicht van de trechter en het materiaal. De controller vergelijkt het gemeten gewichtsverlies in de loop van de tijd met de beoogde voedingssnelheid en past de schroefsnelheid in realtime aan, wat gravimetrische nauwkeurigheid oplevert, zelfs als de bulkdichtheid verandert.
Volumetrisch dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Bij voeding met gewichtsverlies is de typische nauwkeurigheid ±0,25–0,5% van het instelpunt onder stabiele omstandigheden. Automatische gewichtssystemen (gewichtstoename) houden gewoonlijk ± 0,5–1% van het streefdoel vast. Handmatig bulkwegen komt doorgaans binnen het bereik van ±2–3% terecht, afhankelijk van de schaalresolutie en de techniek van de operator.
Ja. De meeste dubbelschroefslijnen kunnen achteraf worden ingebouwd zonder de extruder te vervangen. Het project voegt doorgaans feeders, loadcellen en een schakelkast toe, brengt de besturingslogica opnieuw in kaart, introduceert HMI-receptbeheer en valideert de nieuwe doseernauwkeurigheid voordat de serieproductie begint.
Bij een vulling van 40-80% veroorzaakt het toevoegen van al het poeder aan de hoofdtrechter een slechte verspreiding en hoge schroefslijtage. Een zijtoevoer introduceert het vulmiddel stroomafwaarts in het gedeeltelijk gesmolten polymeer, verhoogt de bulkdichtheid van het poeder door negatieve drukwerking en verbetert de bevochtiging en doorvoer.
Het elimineert drie foutbronnen: operatortechniek, vertragingen bij het lezen van de schaal en dichtheidsdrift. Recepten en alarmen zijn reproduceerbaar, elke batch wordt geregistreerd en de feeder corrigeert zichzelf voortdurend - zodat pellets van batch tot batch aan hetzelfde doel voldoen.


