

 NL
Als u een PMMA-plaatlijn, een profiellijn of een compoundlijn voor acrylpellets specificeert, is de eerste beslissing niet de schroefdiameter. Het is de hittegeschiedenis. PMMA, of polymethylmethacrylaat, wordt vaak acryl genoemd en gedraagt zich als een technisch thermoplastisch materiaal met hoge helderheid totdat het oververhit raakt, te veel wordt geschoren of te veel vocht krijgt. Vervolgens kan het geel worden, gels vormen of belletjes produceren die de optische kwaliteit verpesten.
De praktische conclusie is simpel: een acryl PMMA-extrusielijn moet worden geselecteerd op basis van koppeldichtheid, schroefgeometrie, vacuümontluchting, voedingsnauwkeurigheid, temperatuurregeling en pelletiseermethode, en niet alleen op basis van het aantal kilowatts van de motor. In deze handleiding wordt uitgelegd wat PMMA is, waar extrusie past, welke lijndetails belangrijk zijn en wat u moet verifiëren vóór aankoop.
Wat acryl-PMMA is en waarom het wordt geëxtrudeerd
PMMA is een transparant thermoplastisch materiaal gemaakt van methylmethacrylaat. Het wordt gewaardeerd om zijn optische helderheid, stijfheid, weerbestendigheid buitenshuis en oppervlaktehardheid. Volgens gepubliceerde polymeergegevensbladen heeft PMMA voor algemeen gebruik doorgaans een dichtheid van ongeveer 1,17 tot 1,20 g/cm3, een lichttransmissie van bijna 92% en een warmteafbuigingstemperatuur die vaak in het bereik van 80 tot 100 °C ligt, afhankelijk van de kwaliteit. Het is niet hetzelfde als polycarbonaat: PMMA is helderder en krasbestendiger, maar brosser en minder slagvast.
Extrusie is van belang omdat niet elk PMMA-product wordt gegoten. Gegoten PMMA-platen worden gemaakt door monomeer tussen glasplaten te gieten. Geëxtrudeerde PMMA-platen, profielen, buizen en verbindingen worden gemaakt door polymeerpellets te smelten en vorm te geven. Extrusie zorgt voor snellere cycli, strakkere diktecontrole en eenvoudigere continue productie. Voor compounders kan een extruder met dubbele schroef PMMA ook mengen met impactmodifiers, UV-stabilisatoren, kleurstoffen of andere polymeren.
PMMA-kwaliteiten en verwerkingsvenster
Acryl PMMA is niet één enkel recept. Kwaliteiten voor algemeen gebruik zijn gericht op helderheid en stijfheid. Impact-gemodificeerde kwaliteiten ruilen enige helderheid in voor taaiheid. Hittebestendige soorten verhogen het verwekingspunt maar verkleinen de verwerkingstermijn. Extrusiesoorten worden doorgaans als pellets geleverd en kunnen al smeermiddelen of stabilisatoren bevatten. De onderstaande tabel vat typische kopersoverwegingen samen, geen vaste specificaties.
| Soort cijfer | Gemeenschappelijk gebruik | Let op bij extrusie |
|---|---|---|
| PMMA voor algemeen gebruik | Optische plaat, display, verlichting | Vochtdroging en lage schuifkracht zijn van cruciaal belang |
| Impact-gemodificeerd PMMA | Bewegwijzering, profielen, duurzame onderdelen | Een lagere smelttemperatuur helpt de slagsterkte te behouden |
| Hittebestendig PMMA | Autobekleding, lenzen, industriële covers | Smaller venster; vermijd dode plekken en oververhitting |
| PMMA van extrusiekwaliteit | Plaat, buis, profiel, pelletiseren | Consistente toevoer en vacuümontluchting verbeteren de duidelijkheid |
Een praktisch uitgangspunt voor veel PMMA-extrusiekwaliteiten is het drogen bij 80 tot 100 °C gedurende 2 tot 4 uur en vervolgens verwerken met smelttemperaturen tussen ongeveer 200 en 250 °C. Sterf cijfers zijn niet universeel. Een hittebestendige kwaliteit heeft mogelijk de bovenkant nodig, terwijl een slagvaste kwaliteit de voorkeur geeft aan de onderkant. Het belangrijke punt is dat PMMA weinig tolerantie heeft voor vocht en overmatige schuifwarmte.
Typische waarden uit openbare polymeerdatasheets; kwaliteit, dikte en meetmethode zijn van invloed op de resultaten.
 KTS High Performance Series Engineering Plastic Extrusielijn De KTS High Performance Series-pagina bevat tien technische kunststof extrusiemodellen met Do/Di, specifieke koppel-, snelheids- en vermogensgegevens voor gecontroleerd smelten. Bekijk Product →
Extrusie met dubbele schroef: waar PMMA-lijnen slagen of falen
Bij dubbelschroefsextrusie wordt PMMA doorgaans op twee manieren verwerkt: directe extrusie van plaat of profiel, of compounderen en pelletiseren vóór een tweede vormstap. Beide routes zijn afhankelijk van gecontroleerd smelten. PMMA heeft een hoge smeltviscositeit, waardoor het snel schuifwarmte genereert. Als de schroefconfiguratie te agressief is, kan het polymeer worden afgebroken voordat de operator een temperatuuralarm ziet.
Een succesvolle PMMA-lijn omvat doorgaans: een gravimetrische feeder voor consistente dosering; een droogsysteem stroomopwaarts; een meedraaiende dubbelschroefsextruder met een matig afschuifschroefprofiel; vacuümontluchting voor vocht en vluchtige stoffen; een smeltpomp of zeefwisselaar wanneer drukstabiliteit belangrijk is; en een pelletiseer- of matrijssysteem dat is afgestemd op het doelproduct. Voor compounderen is het specifieke koppel een nuttige indicator. KUNWEI stelt dat het dubbelschroefsextruders heeft ontworpen met een specifiek koppel tot 14 Nm/cm3 voor de compoundingindustrie. Een hogere koppeldichtheid kan meer output per schroefmaat mogelijk maken, maar vereist ook een betere schroefkoeling en procescontrole.
Alleen schematisch. De werkelijke lijnindeling is afhankelijk van de output, pelletvorm en stroomafwaartse vormgeving.
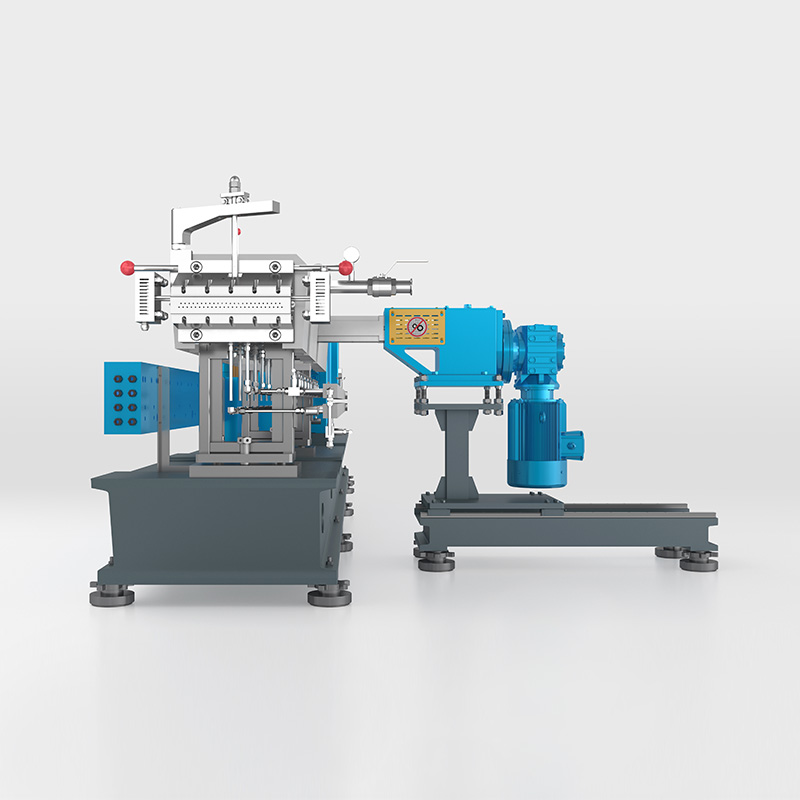 KTD productielijn voor dubbelschroefsextruders met hoog volume De KTD High Volume Series-pagina bevat modellen en koppel-, snelheids- en vermogensgegevens voor het compounderen met hoog koppel van gevulde, reactieve of afschuifgevoelige materialen. Bekijk Product →
Compound- en pelletiseerkeuzes voor acryl-PMMA
Wanneer PMMA wordt gemengd, is het doel een uniforme dispersie zonder het molecuulgewicht te vernietigen. Dankzij een meedraaiende extruder met dubbele schroef en modulaire schroefelementen kan de processor het transporteren, smelten, mengen en ontluchten in evenwicht brengen. Voor hoge vulstof- of additiefbelastingen kan een zijtoevoer stroomafwaarts minerale vulstoffen of versterkingsmiddelen toevoegen, nadat het polymeer al is gesmolten. Dat vermindert schroefslijtage en voorkomt voedingsproblemen.
Pelletiseren is de volgende beslissing. Het pelletiseren van strengen geeft een goede visuele inspectie en werkt goed voor veel PMMA-verbindingen, maar vereist zorgvuldige koeling. Onderwaterpelletiseren produceert ronde pellets en kan een hogere output aan, maar heeft toch een schoon matrijsoppervlak en een stabiele smeltdruk nodig. Voor bepaalde verbindingen is het heetsnijden met een waterring een andere optie. Een gebruikte of bestaande lijn kan soms worden geüpgraded in plaats van vervangen; bijvoorbeeld een technische kunststof pelletiseerlijn kan worden herwerkt met nieuwe schroefelementen, feeders en bedieningselementen wanneer het polymeerportfolio verandert.
Kopers moeten een proefrit aanvragen met hun eigen PMMA-kwaliteit. De proef moet de output, smelttemperatuur, koppel, vacuümniveau, pelletvorm en vergeling meten. Als de leverancier niet kan aantonen hoe de lijn omgaat met vocht en schuifwarmte, is de offerte niet compleet.
 Onderwaterpelletiseersysteem voor stroomafwaartse leidingen van schroefextruders Onderwater pelletiseersneden smelten tot korrels in circulerend water, waardoor stof wordt verminderd en hergebruik van koelwater wordt ondersteund. Bekijk Product →
Stroomafwaartse apparatuur en afwerkingskwaliteit
PMMA-pellets en -platen worden visueel beoordeeld. Een lijn die aanvaardbare mechanische eigenschappen produceert maar zichtbare zwarte stippen, belletjes of kleurverschuivingen zal nog steeds falen op de markt. Stroomafwaartse apparatuur verdient daarom evenveel aandacht als de extruder. De nauwkeurigheid van de dosering heeft invloed op de consistentie van de formulering. Vacuümventilatie beïnvloedt het bel- en gelniveau. Filtratie tast vlekken aan. Snijden en koelen beïnvloeden de vorm van de pellet en het stof.
Voor plaat- en profielextrusie bepalen het matrijs-, kalander-, koel- en afvoersysteem de diktetolerantie en oppervlakteafwerking. Voor compounding bepalen de pelletiseermachine, het watersysteem en de classificator de bulkdichtheid en het stroomafwaartse voedingsgedrag. Een PMMA-lijn heeft vaak een ontstoffings- of zeefstap nodig, omdat fijne deeltjes voedingspieken en optische defecten kunnen veroorzaken. De beste inkoopaanpak is om eerst het eindproduct te definiëren en vervolgens terug te werken naar het schroefontwerp en de verdere apparatuur.
Belangrijkste specificaties, toleranties en inkooprisico's
PMMA-extrusie is minder vergevingsgezind dan veel gewone polymeren, dus specificaties moeten met toleranties worden geschreven. Een praktische specificatie vereist mogelijk een stabiliteit van de smelttemperatuur binnen plus of min 3 °C, vacuümontluchting die een bepaald vacuümniveau kan bereiken, variatie in de pelletlengte binnen een bepaald bereik en schroefelementen gemaakt van slijtvast materiaal wanneer vulstoffen worden gebruikt. De exacte aantallen zijn afhankelijk van de soort, de output en het product.
Veel voorkomende aanschafrisico's zijn onder meer het vergelijken van alleen het motorvermogen, waarbij het specifieke koppel wordt genegeerd; het onderschatten van drogen en ontluchten; het selecteren van een pelletiseermachine zonder de smelt te testen; en het accepteren van een schroefontwerp gekopieerd van een ander polymeer. Een PMMA-compound kan er goed uitzien bij een lage output en falen bij volledige snelheid. Om die reden moeten acceptatietests een aanhoudende run op de beoogde output omvatten, en geen korte demonstratie.
Controleer ook de servicetoegang. PMMA-leidingen moeten regelmatig worden gereinigd tijdens niveauwisselingen. Vatvoeringen, schroefelementen, matrijsplaten en pelletiseerbladen moeten toegankelijk zijn zonder overmatige uitvaltijd. De beschikbaarheid van reserveonderdelen is van belang, vooral voor vacuümafdichtingen, verwarmingselementen en snijnaven. Een tweedehands of gereviseerde lijn kan aantrekkelijk zijn, maar alleen als de schroefgeometrie en bedieningselementen opnieuw zijn ontworpen voor acryl. EEN masterbatch extrusiepelletiseerlijn met dubbele schroef upgrade kan illustreren hoe de invoer-, meng- en pelletiseersecties worden aangepast wanneer het materiaal verandert.
Veelgestelde vragen: Extrusie en apparatuur van acryl PMMA
Vraag 1: Waar wordt acryl-PMMA voor gebruikt?
PMMA wordt gebruikt voor bewegwijzering, verlichtingsafdekkingen, displaybladen, autobekleding, medische apparatuur en optische onderdelen. Het wordt ook verwerkt tot pellets voor extrusie en spuitgieten.
Vraag 2: Is PMMA hetzelfde als acryl?
Ja, in het dagelijks gebruik betekent acryl meestal PMMA. Strikt genomen is acryl een familie van polymeren, terwijl PMMA het meest voorkomende transparante acrylplastic is.
Vraag 3: Kan PMMA worden geëxtrudeerd?
Ja. Geëxtrudeerde PMMA-plaat-, profiel-, buis- en pelletproducten zijn gebruikelijk. De sleutel is gecontroleerd drogen, matige afschuiving en stabiele smelttemperatuur.
Vraag 4: Wat is het verschil tussen gegoten en geëxtrudeerd PMMA?
Gegoten PMMA wordt gemaakt door monomeer in mallen of tussen glasplaten te gieten. Geëxtrudeerd PMMA wordt gemaakt door pellets te smelten. Geëxtrudeerde soorten bieden doorgaans een strakkere diktecontrole en een snellere productie.
Vraag 5: Waarom moet PMMA drogen vóór extrusie?
PMMA absorbeert vocht. Als het niet wordt gedroogd, verandert het water in stoom in het vat, waardoor luchtbellen, zilveren strepen en een slechte oppervlaktekwaliteit ontstaan. Typisch drogen is 80 tot 100 °C gedurende 2 tot 4 uur.
Vraag 6: Welke dubbelschroefsextruder is het beste voor PMMA-compounds?
Een meedraaiende dubbelschroefsextruder met voldoende koppeldichtheid, zachte schroefgeometrie, vacuümontluchting en nauwkeurige gravimetrische voeding heeft gewoonlijk de voorkeur. De exacte configuratie moet worden getest met de specifieke PMMA-kwaliteit.
Voor acryl-PMMA-projecten is de veiligste weg het definiëren van het optische of mechanische doel, het bevestigen van de harskwaliteit, het goed drogen en het testen van de voorgestelde schroef en stroomafwaartse apparatuur onder reële productieomstandigheden. Een lijn die de smeltkwaliteit beschermt, zal doorgaans beter presteren dan een goedkopere lijn die er op papier alleen maar concurrerend uitziet.


