

 NL
Een met glas gevuld PA66-onderdeel dat bij een valtest scheurt, wordt meestal aan de vormcel toegeschreven. Ga drie weken terug en de partij werd gesneden uit een mengsel waarvan de glasbundels nooit volledig opengingen, of waarvan het vochtgehalte 0,25% bedroeg in plaats van 0,10%. Technische polymeerverbindingen worden lang vóór de injectie-eenheid bepaald - bij het formuleren, toevoeren, smeltmengen en pelletafwerking.
De korte versie: een samengesteld gegevensblad is een plafond, geen belofte. Wat de pers bereikt is de output van een procesketen waarin elke stap een tolerantie met zich meebrengt, en de grootste tolerantie wint. Onderstaande walk-through volgt die keten van de additievensilo tot aan de zeef.
Wat technische polymeerverbindingen eigenlijk zijn
Een technisch polymeer is een harsfamilie - PA6, PA66, PBT, POM, PC, PPS, PPA - geselecteerd voor een temperatuurplafond, een sterktevloer of een vereiste voor chemische weerstand. Een compound is dat hars na versterking, vulstoffen, impactmodificatoren, vlamvertragers en stabilisatoren er door de smelt in zijn gemengd en in pellets zijn gesneden met een gedefinieerde, herhaalbare set eigenschappen. Twee leveranciers kunnen zowel "PA66-GF30" verzenden als onderdelen produceren die zich anders gedragen, omdat de naam van het type de samenstelling beschrijft en niet de morfologie: de verdeling van de vezellengte, de dispersiekwaliteit en de plaatsing van additieven vallen allemaal buiten de naam.
In die kloof schuilt het grootste aankooprisico. Een compound is een specificatie en de specificatie moet worden geschreven in termen die de extruder daadwerkelijk kan bevatten.
| Onderdeel | Typische belading | Functie | Vaak voorkomende fout als deze verkeerd is gespecificeerd |
|---|---|---|---|
| Basishars (PA, PBT, POM, PC, PPS) | 50-90% | Belastingspad, temperatuurplafond, chemische bestendigheid | Verkeerde viscositeit, zwak dispergerende menging |
| Glasvezel | 10-50% | Stijfheid, kruipweerstand, maatvastheid | Vezelafslijting, broze hoeken |
| Minerale vulstof (talk, wollastoniet, calciumcarbonaat) | 5-40% | Controle op kromtrekken, oppervlak, kosten | Agglomeraten, stof, voedingsbruggen |
| Impactmodifier en compatibilizer | 3-15% | Ductiliteit, faseadhesie | Te zacht geworden, plaat-uit op het gereedschap |
| Vlamvertragend systeem | 5-25% | UL 94 V-0 doelen, gloeidraadprestaties | Mechanisch verlies, schroefcorrosie |
| Stabilisatoren, smeermiddelen, kiemvormende middelen | 0,1-2% | Processtabiliteit en levensduur | Feeder drift tegen zeer lage snelheden |
Dichtheid is de snelste vingerafdruk van wat er daadwerkelijk in de tas zit. Een 30% glasgevulde PA66 zit rond de 1,36 g/cm³, een zuivere PA66 rond de 1,14. Een cijfer dat tussen leveringen afwijkt, betekent dat de belading is verschoven, of dat de maalgoedverhouding dat ook is.
Vier formuleringshefbomen, en wat ze allemaal kosten
Bijna elke technische verbinding is een onderhandeling tussen vier hefbomen. Verplaats er één en de anderen gaan meestal achteruit.
- Versterking. Glasvezel van 10% tot 50% per gewicht verhoogt de modulus en kruipweerstand en trekt de rek hard naar beneden. Boven ongeveer 40% wordt vezelbreuk tijdens het compounderen de beperkende factor in plaats van de belasting zelf.
- Impactmodificatie en compatibiliteit. Koppelingsmiddelen en elastomere modificatoren kopen gekerfde impact en fasehechting terug; overdreven, ze verzachten het onderdeel en kunnen uitvallen bij het bewerken.
- Vlamvertraging. Halogeenvrije fosfor- of metaalhydroxidesystemen hebben vaak een belasting van 15-25% nodig, wat de mechanische prestaties kost en onbeschermde schroefcomponenten kan aantasten. De richting waarin de industrie zich beweegt is reactieve, moleculair gebonden vlamvertragende chemie in plaats van passieve additieven.
- Stabilisatie en smering. Minder dan 2% van de formulering en de meest voorkomende bron van drift, omdat bij deze snelheden een voerfout van een paar gram per uur een formuleringsfout wordt.
Er zijn twee vormen van druk die deze afwegingen een nieuwe vorm geven. Gerecycleerde en biogebaseerde grondstoffen arriveren met een variabele smeltstroom en verontreiniging, dus het bereidingsvenster moet breder zijn dan de specificatie. Ondertussen blijven elektrische toepassingen – hoogspanningsconnectoren, stroomrails, batterijbehuizingen – de volgindex en vlamwaarden omhoog duwen, terwijl wanddelen dunner worden.
Dispersie, niet laden, beslist of de verbinding werkt
Compounding voert twee verschillende mengtaken uit. Distributief mengen verspreidt de deeltjes gelijkmatig door de smelt; dispersief mengen breekt agglomeraten uit elkaar en bevochtigt individuele vezels of vulmiddelplaatjes. Een schroef die goed is in het ene, is niet automatisch goed in het andere. Daarom is de schroefconfiguratie – en niet alleen de diameter – de echte specificatie.
Dispersief mengen heeft spanning nodig, en spanning komt voort uit koppel. Dubbelschroefsextruders met hoog koppel koop procesruimte: dezelfde doorvoer bij lagere schroefsnelheid, of een hardere dispersieve zone zonder de smelt oververhit te raken. KUNWEI bouwt zijn samenstellingsassortiment rond een geclaimd specifiek koppel van maximaal 14 Nm/cm³ over schroefdiameters van 8 mm tot 177 mm, dat laboratoriumproeven en productie van grote volumes op één platform omvat.
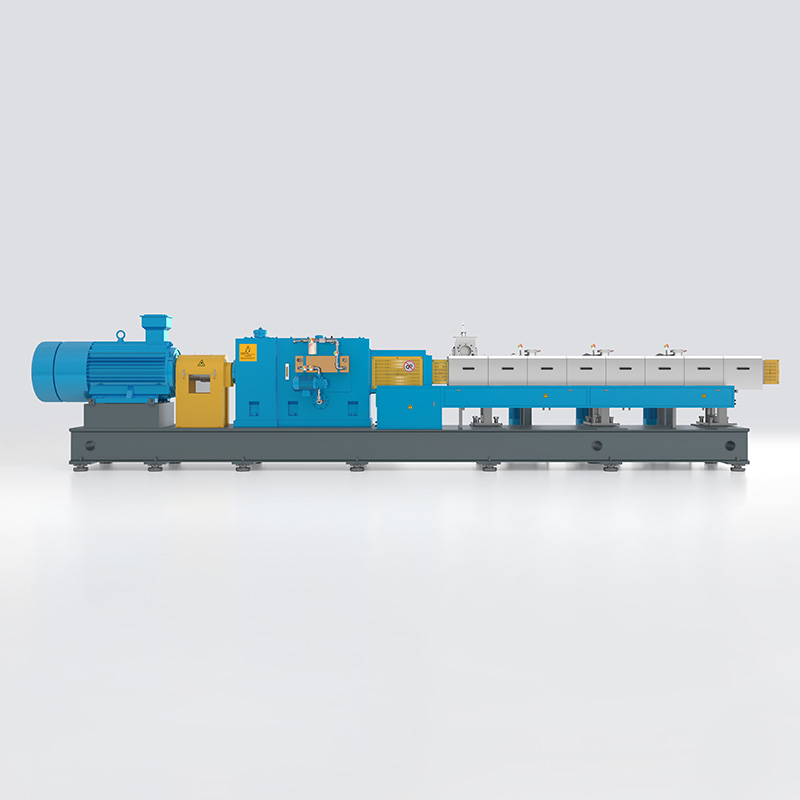 KTS High Performance dubbelschroefsextruderserie Mengplatform met dubbele schroef en hoog koppel, variërend van laboratorium- tot hoogvolumemodellen, relevant voor dispersief mengen in gevulde PP-verbindingen. Bekijk Product →
De invoernauwkeurigheid bepaalt de werkelijke tolerantieband
Een 40% talkrijke PP-compound heeft 400 kg vulmiddel per ton nodig. Een fout van een half procent in die stroom is 2 kg per ton afgewerkte pellet - genoeg om de dichtheid, kromtrekking en modulus buiten de inkomende inspectie van een klant te brengen.
Gravimetrische feeders met verlies in gewicht houden die fout binnen de perken door de hele trechter en de inhoud ervan te wegen; volumetrische eenheden drijven met de bulkdichtheid. Waar vulstoffen licht en luchtig zijn, verhoogt de zijtoevoer met onderdrukondersteuning de bulkdichtheid bij de inlaat en stopt de brugvorming voordat het materiaal de schroef bereikt.
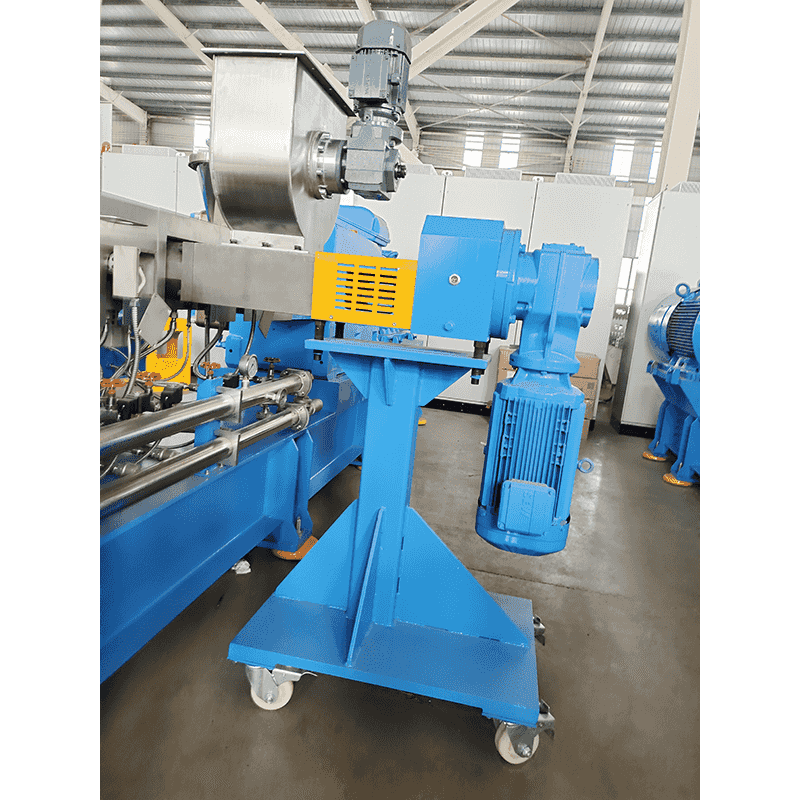 Schroefextruder zijtoevoer voor poeder en vezels Geforceerde zijtoevoer van poeder, korte vezels of premix, met onderdrukondersteuning om de bulkdichtheid en de voedingsefficiëntie in menglijnen te verbeteren. Bekijk Product →
Praktische controle: vraag naar de herhaalbaarheid van de feeder in grammen per uur tegen uw streefsnelheid, niet als percentage van de volledige schaal. Vraag vervolgens hoeveel zijtoevoerpoorten het vat heeft, en of latere vatsecties opnieuw kunnen worden toegewezen wanneer de volgende formulering arriveert.
Snijden, koelen en drogen: waar geld weglekt
Bij pelletiseren wordt een goede verbinding een goed product, of een lading boetes. Het pelletiseren van strengen met een waterbad is geschikt voor met glas gevulde soorten waarbij het behoud van de vezellengte belangrijk is en de streng rond blijft; Onder water pelletiseren verwerkt een hoge doorvoer en zachte of plakkerige smeltingen, en een gesloten waterlus houdt stof uit de fabriekslucht. Het heetsnijden met een waterring zit tussen de twee in en is gebruikelijk bij gevulde polyolefinen.
Twee cijfers zijn belangrijker dan het machinetype: boetes van minder dan 1 mm en vocht aan de zak. Glasvezelverbindingen scheiden fijne deeltjes af bij de snijder en bij elke pneumatische overdracht daarna, en die fijne deeltjes zijn vezelrijk, dus een zeef die ze verwijdert, verwijdert ook een stukje van de formulering. Het drogen moet worden gespecificeerd ten opzichte van de hars - PA en PBT hebben veel meer nodig dan PE of PP - en het vochtdoel hoort thuis in de inkooporder, niet in het geheugen van de operator.
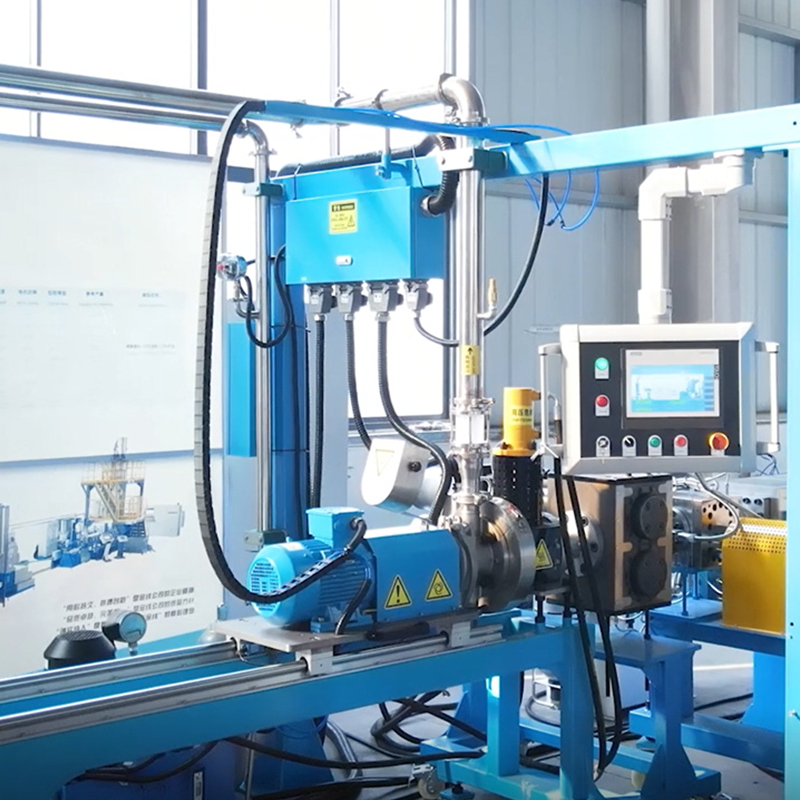 Onderwaterpelletiseersysteem voor geëxtrudeerde verbindingen Gesloten pelletisering onder water zet gesmolten verbindingen om in korrels en helpt stof te beperken, met circulerend koelwater voor extrusie stroomafwaartse lijnen. Bekijk Product →
Kwaliteitspoorten die de moeite waard zijn om in de inkooporder te schrijven
Standaardtestmethoden verwijderen de meeste argumenten voordat ze beginnen. Een werkbare poortset voor technische verbindingen ziet er als volgt uit:
- Trekeigenschappen volgens ISO 527-2 of ASTM D638, met testsnelheid vermeld - gevulde en ongevulde soorten verschillen.
- Buigmodulus volgens ISO 178; Charpy- of Izod-impact volgens ISO 179-1 of ISO 180, gekerfd en ongekerfd, bij een aangegeven temperatuur.
- Smeltmassastroom volgens ISO 1133 bij een aangegeven temperatuur en belasting; dichtheid volgens ISO 1183.
- Ontvlambaarheid volgens UL 94 of IEC 60695-11-10 met aangegeven monsterdikte; vergelijkende trackingindex volgens IEC 60112 voor elektrische kwaliteiten.
- Vocht bij levering door Karl Fischer of verlies bij drogen, plus een pelletgrootteverdeling en limiet voor fijne deeltjes.
Defecten kunnen sneller worden opgespoord als het symptoom overeenkomt met het stadium waarin het is veroorzaakt.
| Symptoom | Hoogstwaarschijnlijk stadium | Het eerste wat u moet controleren |
|---|---|---|
| Zwarte stippen | Smelttijd, verblijftijd | Dode plekken in de schroef, loopslijtage, kleurverandering |
| Bubbels of holtes | Devolatilisatie, vocht | Vacuümniveau, ventilatietoestand, voordrogen |
| Buitensporige boetes | Snijden, overbrengen | Slijtage van het mes, watertemperatuur, luchtsnelheid |
| Vezelrijk oppervlak, broze hoeken | Dispersie, vezelafbraak | Schroefconfiguratie, positie van zijaanvoer, matrijsdruk |
| Afmetingen variëren tussen percelen | Voering, maalgraad | Kalibratie van de feeder, balans van nieuw tot maalgoed |
Vijf vragen die u moet stellen voordat u prijzen vergelijkt
- Welk specifiek koppel en vrij volume levert de opgegeven machine bij mijn doorvoer? Een koppelcijfer zonder diameter en volumecijfer is marketing.
- Hoeveel voerpunten, en welke kunnen bijgevoerd worden? Hoge vul- en glasbelastingen gaan stroomafwaarts en niet in de keel.
- Hoeveel devolatilisatiefasen, en is er een vacuümpoort vóór de dobbelsteen? Vluchtige stoffen vertrekken op verschillende punten, afhankelijk van de hars.
- Welke pelletiseerroute en wat kost een omschakeling? Strand- en onderwaterlijnen hebben zeer verschillende stilstandprofielen bij 5 t/u en bij 500 kg/u.
- Wat is het retrofittraject? Vaten, schroefelementen en zijfeeders moeten herconfigureerbaar zijn voor de volgende formulering, en niet alleen voor deze.
Bestaande lijnen beantwoorden deze vragen vaak anders. Een retrofit, zoals een technische productielijn voor het pelletiseren van plastic upgrade, kan koppel en een zijtoevoer toevoegen tegen een fractie van de kosten van een nieuwe machine - op voorwaarde dat de versnellingsbak en cilinderboringen nog steeds marge hebben.


