

 NL
Een PP-kartonlijn die platen van 1,5 mm produceert met een snelheid van 350 kg/u, loopt 's ochtends prima, waarna de dikte met 0,2 mm afneemt na een vervanging van het zeefpakket. De operator reikt naar de controle over het weghalen, maar de echte oorzaak is meestal dat de matrijstemperatuur stabiliteit verliest als de tegendruk van de extruder verandert. Bij de extrusie van PP- en PE-kartonplaten hangt de kwaliteit ervan af of de hele lijn – extruder, matrijs, rollenstapel, koeltransportband en snijplotter – als één systeem werkt. Door deze interacties te begrijpen, kan een team snel fouten opsporen en het bestuur binnen tolerantie houden.
Wat is een extrusielijn voor PP PE-platen?
Een extrusielijn voor PP PE-platen is een continu productiesysteem dat polypropyleen- of polyethyleenpellets smelt en deze tot vlakke platen of karton vormt. De typische afgewerkte dikte is 0,3–30 mm, en de plaatbreedte is gewoonlijk 1.000–2.500 mm, afhankelijk van de breedte van de platte matrijs en de polijstrol.
Het proces verloopt in zes fasen en elke fase moet worden gekoppeld aan de volgende, anders verschijnen er defecten.
- Voeden — pellets en additieven worden in de voorraadbak gedoseerd; gravimetrische feeders stabiliseren de output wanneer de formulering verandert.
- Smelten en transporteren — de schroef smelt het polymeer en bouwt een stabiele druk op; onvoldoende koppel verschijnt als stijgende.
- Filtratie en sterven — een zeefwisselaar verwijdert gels en verontreinigingen, en de platte matrijs verspreidt de smelt gelijkmatig over de breedte.
- Polijsten — een stapel met drie rollen drukt de smelt naar de doeldikte en regelt de oppervlakteglans.
- Koeling — rollen of koelbedden voeren de warmte geleidelijk af om kromtrekken en restspanning te voorkomen.
- Ophalen en snijden — de trekker houdt de spanning constant; een schaar, zaag of wikkelaar maakt de uiteindelijke lengte.
Het onderstaande schema toont een typische lijn met één schroef. Voor formuleringen die intensief moeten worden gemengd – gevuld PP, kleurmasterbatch of gerecyclede inhoud – co-roterende extruders met dubbele schroef hebben vaak de voorkeur als smelteenheid vanwege hun hogere dispergerende mengcapaciteit.
Kerncomponenten die de kwaliteit van het bord bepalen
De stapel extruder, matrijs en polijstrollen vormen de kwaliteitsdriehoek van een bordlijn. Als er een te klein is of niet bij elkaar past, wordt dit onmiddellijk op het bord weergegeven. De tabel bevat de belangrijkste componenten en de typische defecten die ze veroorzaken als de match verkeerd is.
| Onderdeel | Hoofdfunctie | Typisch defect als het niet overeenkomt |
|---|---|---|
| Extruder | Smelt polymeer, zorgt voor een uniforme smelt | Uitgangsstijging, fluctuatie van de smelttemperatuur |
| Schermwisselaar | Verwijdert gels en verontreinigingen | Zwarte stippen, matrijslijnen |
| Platte dobbelsteen | Verdeelt smelt over de breedte | Dikke of dunne randen, ongelijkmatige dikte |
| Polijsten stack | Stelt de dikte en oppervlakteafwerking in | Golvend oppervlak, glansverschillen |
| Koeling section | Verwijdert warmte zonder stress te veroorzaken | Krullen, verlies van vlakheid |
| Afvoer en snijder | Behoudt spanning, snijdt op lengte | Lengtevariatie, gekrast oppervlak |
Schroefkoppel is de meest ondergekochte specificatie op boordlijnen. Een lijn met zachte pellets met een snelheid van 5 Nm/cm³ kan vastlopen als dezelfde schroef 30% gerecyclede vlokken of calciumcarbonaatvuller tegenkomt. Producenten die van plan zijn de formuleringen later te wijzigen, moeten vanaf het begin een machine met een hoger koppel kopen.
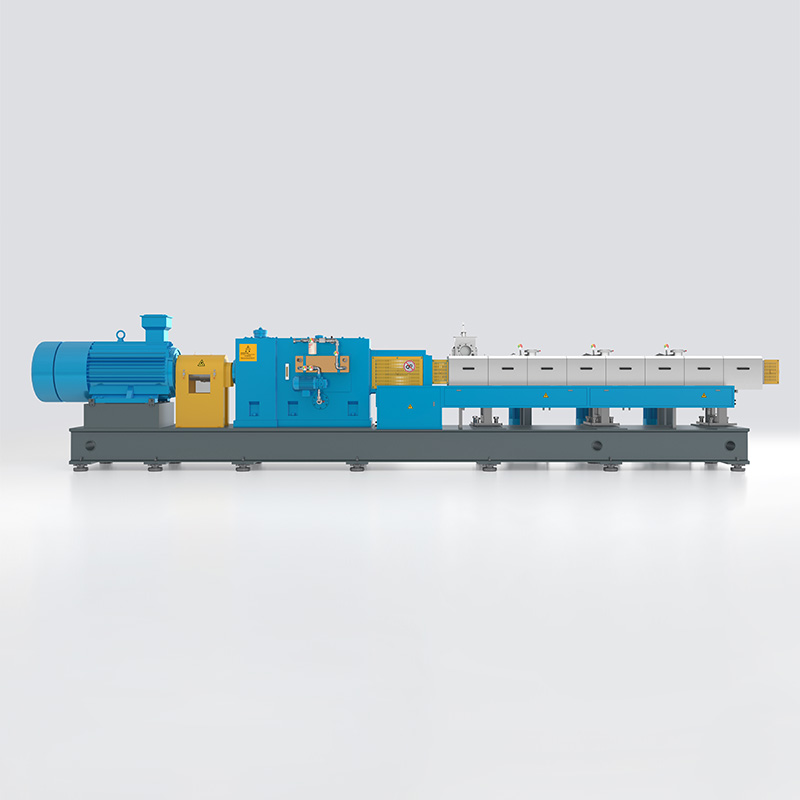 KTS hoogwaardige dubbelschroefsextruder voor gemodificeerde technische kunststoffen De KTS-serie biedt een specifiek koppel van 14 Nm/cm³, waardoor deze geschikt is voor hoogviskeuze en gemodificeerde technische kunststoffen. Als uw lijn gerecyclede vlokken of minerale vulstoffen verwerkt, helpt dit ontwerp met een hoger koppel de doorvoer op peil te houden en stilstand te voorkomen. Bekijk Product →
Procestemperaturen die de plaatkwaliteit bepalen
PP en PE zijn semikristallijn. Het vat moet het polymeer tot ruim boven het smeltpunt verwarmen, terwijl de matrijs- en walstemperaturen de oppervlakteafwerking en de uiteindelijke kristalliniteit controleren. Correcte zone-instellingen zijn de snelste manier om afval te snijden.
| Zone | PP-instelpunt | HDPE-instelpunt |
|---|---|---|
| Voederzone | 50–80 °C | 50–70 °C |
| Vatzone 1 | 180–200 °C | 170–190 °C |
| Vatzones 2–4 | 200–230 °C | 190–220 °C |
| Adapter en smeltpomp | 210–230 °C | 200–220 °C |
| Platte dobbelsteen | 200–230 °C | 190–220 °C |
| Rol stapel | 60–100 °C | 60–90 °C |
De smelttemperatuurvensters van de twee polymeerfamilies worden hieronder vergeleken.
Een praktische regel: als het plaatoppervlak mat of ruw wordt, controleer dan eerst de matrijstemperatuur. Een daling van 20 °C aan de lip van de matrijs kan hetzelfde defect veroorzaken als een versleten rol. Houd per product een temperatuurlogboek bij en vergelijk dit met eerdere goede runs.
Uitvoersnelheden en lijngrootte
De output bepaalt hoeveel vierkante meter karton de lijn per uur kan produceren, en is het eerste getal dat kopers vergelijken. De grafiek toont typische uitvoerbereiken voor PP-platen van extrusiekwaliteit op lijnen met enkele schroef met verschillende schroefdiameters.
De maatvoering is een balans tussen de schroefopbrengst, de matrijsbreedte en de rolbreedte. Een extruder van 120 mm bij 400–600 kg / uur kan een matrijs van 1.200 mm vullen met karton van 2 mm; dezelfde doorvoer op een matrijs van 2.500 mm produceert dunnere platen, tenzij de schroefsnelheid en de matrijsafstand worden aangepast. Kies altijd de maat op basis van uw doelproductlijst, niet op basis van de maximale schroefopbrengst.
Voor een grote capaciteit houdt een extruder met een hoog volume en diepere vleugels de productie hoog bij een lagere schroefsnelheid, waardoor de smelttemperatuur en de energiekosten per ton worden verlaagd.
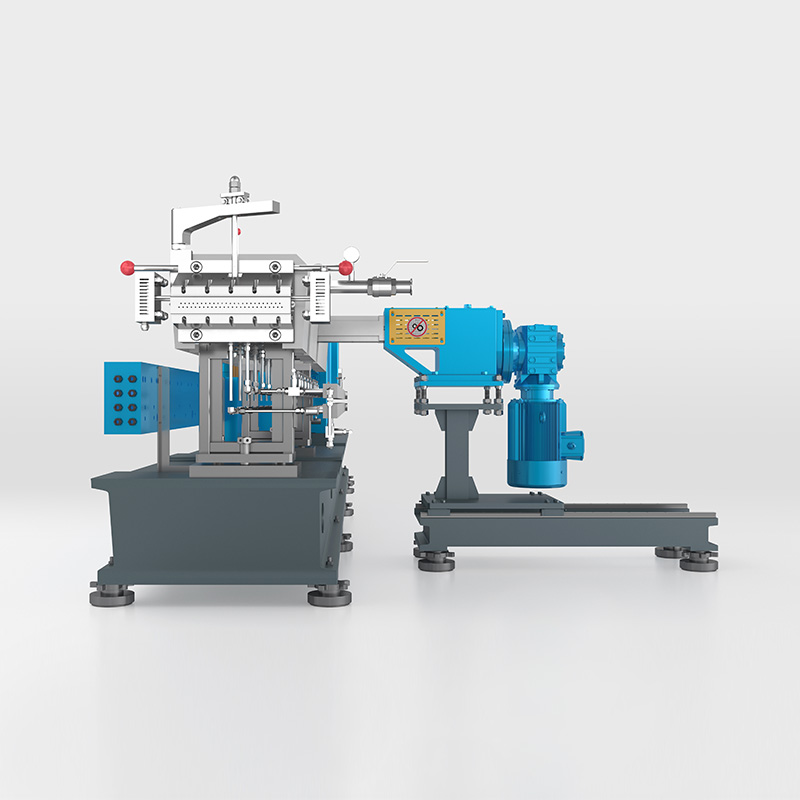 KTD-extruder met hoog volume en diepe schroefvluchten voor toepassingen met een hoog vulvolume De KTD-serie beschikt over een specifiek koppel van 11 Nm/cm³ en een hoge sleufdiepte, ontworpen voor hoogvullende, reactieve en warmtegevoelige materialen. Het is geschikt voor lijnen met grote capaciteit waar een lagere schroefsnelheid en diepere vluchten de smelttemperatuur en energiekosten kunnen verlagen. Bekijk Product →
PP versus PE: hoe materiaalgedrag de opstelling verandert
Het selecteren van PP of PE verandert de machine-instellingen meer dan de meeste kopers verwachten. Het radardiagram vat de eigendomsbalans samen die bepalend is voor het ontwerp van het bestuur en de procesbeslissingen.
Drie verschillen zijn het belangrijkst op de vloer. HDPE smelt 10–20 °C lager dan PP, waardoor de vattemperaturen lager zijn. PE krimpt meer bij afkoeling, dus de rollenstapel en het koelgedeelte moeten de vlakheid controleren in plaats van de plaat simpelweg strak te trekken. PP geeft een stijver board; PE geeft een betere slagvastheid en chemische weerstand bij lage temperaturen.
| Eigendom | PP | HDPE | Effect op de lijn |
|---|---|---|---|
| Dichtheid (g/cm³) | 0,90–0,91 | 0,94–0,96 | Hoger plaatgewicht per vierkante meter voor PE |
| Smeltbereik | 160–170 °C | 130–140 °C | Instelpunten voor lagere cilinders voor HDPE |
| Stijfheid | Hoger | Matig | PP maakt down-gauging mogelijk voor dezelfde stijfheid |
| Krimp bij afkoeling | 1,0–2,5% | 2,0–4,0% | HDPE heeft meer gecontroleerde koeling nodig om plat te blijven |
| Oppervlakteglans | Goed | Lager | Roltemperatuur hoger ingesteld voor PP glans |
Gemeenschappelijke toepassingen van PP- en PE-platen
De markten voor PP- en PE-karton overlappen elkaar, maar elk materiaal is toonaangevend in verschillende categorieën. Materiaal afstemmen op toepassing is meestal de eerste vraag die klanten stellen.
- Thermovormende verpakkingen: PP-plaat voor bakjes, voedselcontainers en kant-en-klaarmaaltijdpakketten; Voor een gelijkmatige wandverdeling is een stabiele dikte nodig.
- Briefpapier en kantoorbenodigdheden: transparant PP-karton voor mappen, presentatiehoezen en ringbanden; hoge glans en lage waas zijn hier van belang.
- Constructie en bekisting: PE-plaat voor beschermfolies, kabelafstandhouders en herbruikbare bekistingspanelen; slagvastheid en vochtbestendigheid zijn cruciaal.
- Auto-interieur: PP-plaat voor kofferbakbekleding en bekleding aan de achterkant; hittebestendigheid op lange termijn en maatvastheid zijn van cruciaal belang.
- Chemisch en voedselcontact: PE snijplanken en tankliners; bestendigheid tegen chemicaliën en schoonmaakmiddelen is belangrijker dan glans.
Een producent die tussen toepassingen schakelt, verandert de lijninstellingen, maar dezelfde lijn verwerkt meestal het hele bereik als de schroef- en rolstapel daarvoor is gespecificeerd.
Hoe u een extrusielijn voor PP PE-platen kiest
Een boardline is een investering van 10 tot 20 jaar. Onderstaande vijf controles voorkomen de meest voorkomende fouten bij nieuwe lijnprojecten.
- Pas het koppel aan de formuleringsroutekaart aan. Als toekomstige producten vulstoffen, gerecycled materiaal of vlamvertragers bevatten, kies dan nu voor een extruder met een hoger koppel; Later inbouwen is veel duurder.
- Pas de breedte en dikte van de matrijs aan uw werkelijke productlijst aan. Een brede matrijs is efficiënt voor breed karton, maar verspillend voor een smal product dat drie dagen per week wordt geproduceerd.
- Inspecteer de stapel polijstrollen. Roldiameter, verchroomde afwerking, onafhankelijke aanpassing van de spleet en koelcircuits bepalen de maximale glans en vlakheid die u kunt verkopen.
- Controleer de afvoer en het mes op maximale lijnsnelheid. Veel lijnen worden beperkt door stroomafwaarts trekken en snijden, lang voordat de extruder zijn uitvoer bereikt.
- Bevestig de ondersteunende structuur van de leverancier. Inbedrijfstelling, reserveonderdelen en procestraining bepalen hoe snel de lijn de ontwerpuitvoer bereikt.
Het schroefkoppel heeft het sterkste effect op de flexibiliteit op lange termijn. Dit koppel- en vermogensanalyse verklaart waarom het energiesysteem nooit ondermaats mag zijn.
Als u al een lijn exploiteert en de beperking capaciteits- of productwisseling is, a renovatieproject kan de extruder en stroomafwaarts moderniseren tegen lagere kapitaalkosten.
Wees ten slotte realistisch over automatisering. Een basislijn met handmatige schermwisseling is goedkoper in aanschaf en makkelijker te onderhouden; nauwe toleranties of een kleine bemanning rechtvaardigen automatisch meten. Voor standaardproducten dekt een kosteneffectieve serie het kernproces af en blijft er budget over voor de automatisering die er het meest toe doet.
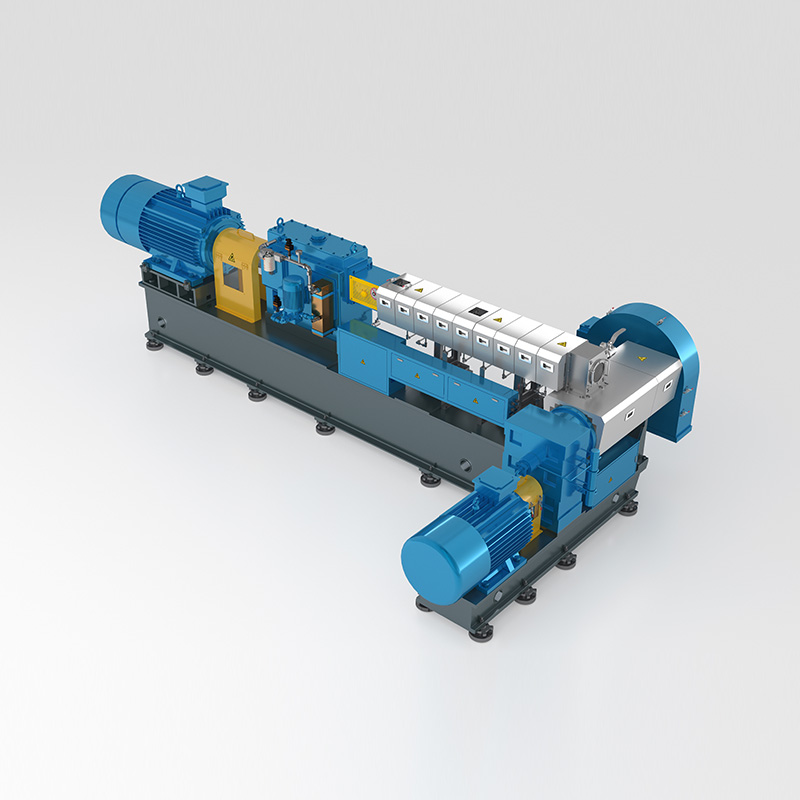 ECO kosteneffectieve extruderserie voor budgetbewuste compounders De ECO-serie biedt een specifiek koppel van 9 Nm/cm³, wat een economische optie biedt voor de productie van gemodificeerde technische kunststoffen. Het komt overeen met de behoeften van standaardproducten, waardoor u budget kunt besteden aan automatisering of andere procescontroles die er het meest toe doen. Bekijk Product →
Veelgestelde vragen
Q1. Wat is het verschil tussen PP- en PE-plaatextrusie?
PP-plaat is stijver, transparanter en bestand tegen hogere temperaturen, terwijl PE-plaat een betere chemische bestendigheid en slagvastheid bij lage temperaturen biedt. De belangrijkste verschillen in de lijn zijn de vattemperatuur, de walstemperatuur en de koelregeling.
Vraag 2. Welk diktebereik kan een extrusielijn voor PP-platen produceren?
Een typische lijn beslaat 0,3 mm tot 30 mm. Dunne platen zijn afhankelijk van een nauwkeurige rolopening en een hoge lijnsnelheid; dik board heeft een lagere snelheid nodig en een langer koelgedeelte om zinksporen te voorkomen.
Q3. Kan dezelfde lijn zowel PP als PE verwerken?
Ja, de meeste lijnen kunnen schakelen tussen PP en PE. De omschakeling vereist nieuwe temperatuurinstelpunten, aanpassing van de walstemperatuur en meestal een spoelmiddel. De schroef moet voor beide smeltviscositeiten zijn ontworpen.
Q4. Hoeveel kost een extrusielijn voor PP PE-platen?
De kosten zijn afhankelijk van de extrudergrootte, matrijsbreedte, stroomafwaartse configuratie en automatiseringsniveau. Om een realistisch aantal te krijgen, stuurt u de leverancier uw doelproducten, diktebereik, breedte en jaarlijkse productie.
Vraag 5. Waarom heeft het bord golvende randen of variaties in de dikte?
De meest voorkomende oorzaken zijn een onstabiele smelttemperatuur, een versleten schroef- of matrijslip, een onjuiste rolafstand en een niet-overeenkomende afhaalsnelheid. Controleer eerst de variatie in de smeltdruk; deze wijst meestal naar de extruder of het zeefpakket.
Vraag 6. Kan een dubbelschroefsextruder worden gebruikt voor de productie van PP-karton?
Ja, dubbelschroefsextruders worden gebruikt wanneer de plaatformulering pigmenten, vulstoffen of gerecyclede vlokken bevat die intensief moeten worden gemengd. Ze maken ook in-line compounding mogelijk, waarbij karton rechtstreeks op basis van een aangepaste formulering wordt geproduceerd.


